





Acuan pencetakan suntikan mewakili asas pembuatan moden, yang membolehkan pengeluaran besar -besaran produk plastik yang banyak yang menentukan kehidupan seharian kita. Oleh kerana profesional pembuatan terus mencari penyelesaian pengeluaran yang efektif dan berkualiti tinggi, memahami kerumitanacuan pencetakan suntikanmenjadi yang paling penting untuk mencapai kecemerlangan operasi.

Memahami acuan acuan suntikan: asas pembuatan ketepatan
Proses pengacuan suntikan bergantung sepenuhnya pada ketepatan dan kualiti acuannya. Alat-alat yang canggih ini, yang dibuat dari keluli atau aluminium bermutu tinggi, mesti menahan suhu yang melampau, tekanan, dan kitaran berulang sambil mengekalkan ketepatan dimensi. Cetakan pencetakan suntikan moden menggabungkan sistem penyejukan lanjutan, mekanisme lonjakan, dan reka bentuk pelari yang secara langsung memberi kesan kepada kecekapan pengeluaran dan kualiti bahagian.
- Pertimbangan pemilihan bahan: Pilihan bahan acuan yang ketara memberi kesan kepada umur panjang dan prestasi. Keluli alat seperti P20, H13, dan S136 menawarkan tahap kekerasan yang berbeza dan sifat rintangan kakisan. Setiap bahan berfungsi dengan aplikasi khusus berdasarkan keperluan jumlah pengeluaran dan kerumitan bahagian.
- Pembolehubah kerumitan reka bentuk: Pencetakan suntikan kontemporari mempunyai geometri yang rumit termasuk undercuts, tindakan sampingan, dan konfigurasi pelbagai rongga. Unsur -unsur reka bentuk ini memerlukan pertimbangan yang teliti terhadap draf sudut¹, garis perpisahan ², dan penempatan pintu ³ untuk memastikan ejeksi bahagian yang berjaya dan meminimumkan kecacatan.
Komponen kritikal pengacuan suntikan berprestasi tinggi
Sistem rongga dan teras
Jantung apa -apa acuan suntikan suntikan terletak pada sistem rongga dan terasnya. Komponen ini menentukan bahagian akhir geometri dan kemasan permukaan. Teknik pemesinan ketepatan, termasuk EDM (pemesinan pelepasan elektrik) dan penggilingan CNC, mewujudkan permukaan kompleks yang diperlukan untuk komponen plastik moden.
🔧 Pembuat acuan lanjutan menggunakan pusat pemesinan lima paksi untuk mencapai toleransi dalam ± 0. 001 inci, memastikan dimensi bahagian yang konsisten merentasi berjuta-juta kitaran pengeluaran. Kemasan permukaan acuan pencetakan suntikan secara langsung berkorelasi dengan penampilan dan fungsi sebahagian, terutamanya untuk aplikasi optik dan kosmetik.
Senibina saluran penyejuk
Pengurusan terma yang cekap melalui saluran penyejukan yang direka secara strategik mewakili faktor kritikal dalam prestasi pencetakan suntikan suntikan. Teknologi penyejukan konformal, didayakan oleh pembuatan tambahan, membolehkan pemindahan haba yang dioptimumkan yang mengurangkan masa kitaran dan meningkatkan kualiti sebahagian.
Parameter reka bentuk saluran penyejuk
| Jenis Saluran | Julat diameter | Jarak dari permukaan | Kecekapan penyejukan |
|---|---|---|---|
| Konvensional digerudi | 8-12 mm | 15-25 mm | 65-75% |
| Penyejukan conformal | 6-10 mm | 8-15 mm | 85-95% |
| Sistem Baffle | 10-16 mm | 12-20 mm | 70-80% |
| Pin terma | 4-8 mm | 5-12 mm | 80-90% |
Teknologi pembuatan untuk acuan acuan suntikan
Teknik pemesinan ketepatan
Acuan pencetakan suntikan kontemporari memerlukan proses pembuatan maju untuk mencapai toleransi yang ketat yang dituntut oleh aplikasi moden. Pusat pemesinan berkelajuan tinggi yang dilengkapi dengan perkakas khusus dapat mengekalkan kemasan permukaan di bawah 0. 1 Ra sambil mencapai toleransi geometri dalam mikron.
- Teknologi rawatan permukaan: Pelbagai rawatan permukaan meningkatkan prestasi acuan suntikan suntikan. Proses nitriding meningkatkan kekerasan permukaan ke 65+ HRC, manakala salutan PVD mengurangkan geseran dan mencegah gempa. Rawatan ini memanjangkan kehidupan acuan dan meningkatkan ciri -ciri pelepasan bahagian.
🔩 Integrasi automasi dalam pembuatan acuan telah merevolusikan keupayaan pengeluaran. Sistem pemuatan robotik dan penukar palet membolehkan operasi pemesinan berterusan, mengurangkan masa utama untuk membentuk suntikan suntikan dari minggu ke hari dalam banyak aplikasi.
Protokol Jaminan Kualiti
Langkah -langkah kawalan kualiti yang ketat memastikan acuan pencetakan suntikan memenuhi keperluan spesifikasi. Menyelaras Mesin Pengukur (CMMS) mengesahkan ketepatan dimensi, manakala profilometer permukaan mengesahkan kualiti selesai. Kaedah kawalan proses statistik menjejaki variasi pembuatan dan meramalkan keperluan penyelenggaraan.
Strategi Pengoptimuman untuk Prestasi Cetakan Suntikan Suntikan
Pengurusan Ventil dan Gas
Reka bentuk pembuangan yang betul menghalang udara yang terperangkap dan gas yang tidak menentu daripada menyebabkan kecacatan di bahagian yang dibentuk. Acuan acuan suntikan menggabungkan lubang mikroskopik, biasanya 0. 002-0. 005 inci dalam, kedudukan strategik di garis perpisahan dan lokasi akhir.
Spesifikasi pembongkaran mengikut jenis bahan
| Bahan plastik | Kedalaman bolong | Lebar bolong | Panjang tanah |
|---|---|---|---|
| Polietilena | 0.003" | 0.125" | 0.030" |
| Polistirena | 0.002" | 0.100" | 0.025" |
| Abs | 0.004" | 0.150" | 0.035" |
| Polikarbonat | 0.002" | 0.080" | 0.020" |
| Nylon | 0.001" | 0.060" | 0.025" |
Pengoptimuman Reka Bentuk Pintu: Pemilihan pintu memberi kesan yang signifikan memberi kesan kualiti dan masa kitaran. Sistem pelari panas ⁵ menghilangkan sisa pintu dan mengurangkan sisa bahan, sambil mengekalkan kawalan suhu yang tepat sepanjang acuan acuan suntikan.
⚙️ Molding acuan suntikan moden menggabungkan sensor dan sistem pemantauan yang memberikan maklum balas masa nyata mengenai tekanan rongga, suhu, dan corak mengisi. Data ini membolehkan penyelenggaraan ramalan dan pengoptimuman proses, mengurangkan downtime dan meningkatkan keberkesanan peralatan keseluruhan.
Manfaat Konfigurasi Multi-Taviti
Multi-suntikan pelbagai cetakan acuan memaksimumkan kecekapan pengeluaran dengan menghasilkan pelbagai bahagian setiap kitaran. Sistem pelari yang seimbang memastikan pengisian seragam, sementara pemantauan tekanan rongga individu mengekalkan kualiti bahagian yang konsisten di semua kedudukan.
Teknologi lanjutan dalam reka bentuk acuan acuan suntikan
Alat simulasi dan analisis
Perisian Kejuruteraan Bantuan Komputer (CAE) membolehkan analisis komprehensif mengenai acuan pencetakan suntikan sebelum pembuatan bermula. Analisis aliran acuan meramalkan isu -isu yang berpotensi seperti garisan kimpalan, perangkap udara, dan peperangan, yang membolehkan pereka untuk mengoptimumkan lokasi pintu dan penempatan saluran penyejuk.
Integrasi pembuatan tambahan: Teknologi percetakan 3D semakin menambah pembuatan acuan suntikan tradisional. Saluran penyejukan konformal, sebelum ini mustahil untuk mesin, menjadi dilaksanakan melalui pencairan laser selektif dan proses tambahan lain.
Inovasi bahan
Bahan acuan lanjutan terus memperluaskan keupayaan acuan pencetakan suntikan. Keluli metalurgi serbuk menawarkan kekonduksian terma yang unggul, manakala aloi berilium-tembaga menyediakan pemindahan haba yang luar biasa dalam aplikasi yang mencabar.
Perbandingan prestasi bahan acuan
| Bahan | Kekerasan (HRC) | Kekonduksian terma | Kebolehkerjaan | Indeks Kos |
|---|---|---|---|---|
| P20 Steel | 28-32 | 29 w/mk | Cemerlang | 1.0 |
| H13 Steel | 48-52 | 25 w/mk | Baik | 1.3 |
| S136 keluli | 52-56 | 20 w/mk | Adil | 1.8 |
| Aluminium 7075 | 15-20 | 130 w/mk | Cemerlang | 0.4 |
| Beryllium Copper | 35-40 | 105 w/mk | Baik | 3.5 |
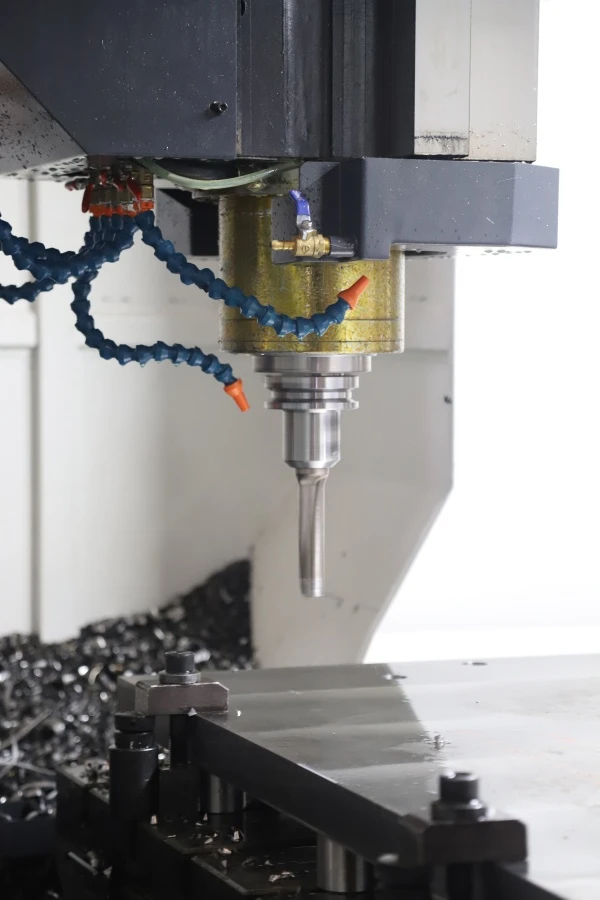
🛠️ Masa depan pencetakan suntikan suntikan merangkumi industri 4. 0 Prinsip, menggabungkan sensor IoT, kecerdasan buatan, dan analisis ramalan untuk mengoptimumkan prestasi dan memanjangkan hayat perkhidmatan.
Pengurusan penyelenggaraan dan kitaran hayat
Protokol penyelenggaraan yang betul memastikan acuan pencetakan suntikan mencapai jangka hayat reka bentuk mereka. Jadual penyelenggaraan pencegahan termasuk pembersihan, pelinciran, dan pengesahan dimensi secara tetap. Teknik penyelenggaraan ramalan menggunakan analisis getaran dan pengimejan haba untuk mengenal pasti isu -isu yang berpotensi sebelum kegagalan berlaku.
- Dokumentasi dan kebolehkesanan: Rekod-penyimpanan komprehensif trek suntikan suntikan metrik prestasi, aktiviti penyelenggaraan, dan sejarah pengubahsuaian. Data ini menyokong inisiatif penambahbaikan berterusan dan pemprosesan tuntutan jaminan.
Kesan ekonomi acuan pencetakan suntikan melampaui kos perkakas awal. Jumlah kos pengiraan pemilikan mesti mempertimbangkan masa kitaran, keperluan penyelenggaraan, konsistensi kualiti bahagian, dan jumlah pengeluaran yang dijangkakan. Cetakan suntikan yang direka dengan baik menyampaikan pulangan pelaburan melalui kadar sekerap yang dikurangkan, masa kitaran yang lebih cepat, dan hayat perkhidmatan yang dilanjutkan.
Terminologi dan definisi
¹ Draf sudut: Sedikit penumpang yang digunakan untuk permukaan menegak bahagian -bahagian yang dibentuk untuk memudahkan lonjakan dari rongga acuan.
² Garis perpisahan: Garis atau permukaan di mana dua bahagian acuan suntikan bertemu, sering meninggalkan tanda yang kelihatan pada bahagian siap.
³ Penempatan pintu: Lokasi di mana plastik cair memasuki rongga acuan, kritikal untuk pengisian yang betul dan kualiti bahagian.
⁴ Penyejukan conformal: Saluran penyejukan yang mengikuti kontur bahagian geometri, memberikan penyingkiran haba yang lebih cekap daripada penyejukan garis lurus tradisional.
⁵ Sistem pelari panas: Sistem manifold yang dipanaskan yang mengekalkan plastik dalam keadaan cair dari unit suntikan ke pintu rongga acuan.
Masalah dan penyelesaian industri biasa
Masalah: Pakai dan kegagalan acuan pramatang
Penyelesaian: Melaksanakan program penyelenggaraan pencegahan yang komprehensif termasuk jadual pemeriksaan biasa, protokol pelinciran yang betul, dan aplikasi rawatan permukaan. Gunakan bahan dan salutan canggih untuk memanjangkan acuan acuan. Memantau kiraan kitaran dan menetapkan jadual penggantian berdasarkan analisis statistik data prestasi. Pengendali kereta api mengenai prosedur pengendalian yang betul dan menubuhkan pusat pemeriksaan kawalan kualiti.
Masalah: Kualiti bahagian yang tidak konsisten merentasi pengeluaran
Penyelesaian: Pasang sistem pemantauan masa nyata untuk mengesan tekanan rongga, suhu, dan corak mengisi. Melaksanakan kaedah kawalan proses statistik untuk mengenal pasti variasi sebelum mempengaruhi kualiti bahagian. Menentukur pengawal suhu secara teratur dan mengekalkan prosedur pengeringan bahan yang konsisten. Mewujudkan prosedur persediaan standard dan program latihan pengendali untuk memastikan keadaan pemprosesan yang konsisten merentas semua peralihan pengeluaran.
Masalah: Masa kitaran lanjutan mengurangkan kecekapan pengeluaran
Penyelesaian: Mengoptimumkan reka bentuk saluran penyejuk menggunakan teknologi penyejukan konformal di mana berkenaan. Menganalisis pekali pemindahan haba dan menyesuaikan kadar aliran penyejuk dan suhu. Semak reka bentuk pintu dan sistem pelari untuk ciri aliran optimum. Melaksanakan sistem pelari panas untuk menghapuskan masa penyejukan untuk pelari dan pintu. Mengendalikan analisis aliran acuan untuk mengenal pasti dan menghapuskan bintik -bintik panas atau zon penyejukan yang tidak cekap.
Rujukan berwibawa dan bacaan selanjutnya
Jurutera Plastik Persatuan (SPE) - Buku Panduan Moulding Suntikanhttps://www.spe.org/publications/books/injection-molding-handbook
ASTM International - Panduan Standard untuk Suntikan Suntikan Spesimen Ujian (D4101)https://www.astm.org/standards/d4101
Persatuan Antarabangsa Die dan Mold Makers (IADMM) - Amalan Terbaikhttps://www.iadmm.org/technical-sources
Majalah Teknologi Plastik - Garis Panduan Reka Bentuk Acuanhttps://www.ptonline.com/columns/mold-design-guidelines
Jurnal Sains dan Kejuruteraan Pembuatan - ASMEhttps://asmedigitalcollection.asme.org/manufacturingscience
Persekutuan Pembuat Acuan dan Mati Eropah (Fedma) - Standard Teknikalhttps://www.fedma.org/technical-standards
Rujukan berkaitanacuan suntikan