





Terokai ketepatan, kecekapan, dan inovasi di sebalik proses penggerudian CNC moden yang membentuk dunia perindustrian kita.
± 0.001mm
Ketepatan penggerudian CNC biasa
5000+
Keupayaan RPM
98%
Kadar kebolehulangan
30+
Keserasian bahan
Pengenalan kepada penggerudian CNC
Penggerudian CNC mewakili asas pembuatan moden, menggunakan kawalan berangka komputer untuk mengautomasikan proses penggerudian dengan ketepatan yang belum pernah terjadi sebelumnya. Tidak seperti penggerudian manual, sistem penggerudian mengikuti urutan pra-diprogramkan untuk menghasilkan lubang yang konsisten dan tepat dalam pelbagai bahan.
Evolusi penggerudian telah merevolusikan garis pengeluaran di seluruh industri, dari aeroangkasa hingga pembuatan automotif. Dengan mengintegrasikan pengaturcaraan komputer dengan ketepatan mekanikal, penggerudian menghapuskan banyak kesilapan manusia yang berkaitan dengan kaedah penggerudian tradisional sementara meningkatkan kecekapan pengeluaran.
Pada terasnya, penggerudian mengubah reka bentuk digital ke dalam komponen fizikal melalui penciptaan lubang, threading, dan operasi yang tepat. Teknologi ini terus maju, menggabungkan kecerdasan buatan dan pembelajaran mesin untuk mengoptimumkan proses penggerudian.
Mengapa masalah penggerudian CNC
Dalam landskap pembuatan hari ini, di mana ketepatan dan kecekapan menentukan kelebihan daya saing, penggerudian menyediakan asas untuk mewujudkan komponen kompleks dengan toleransi yang ketat yang mustahil untuk dicapai secara manual.
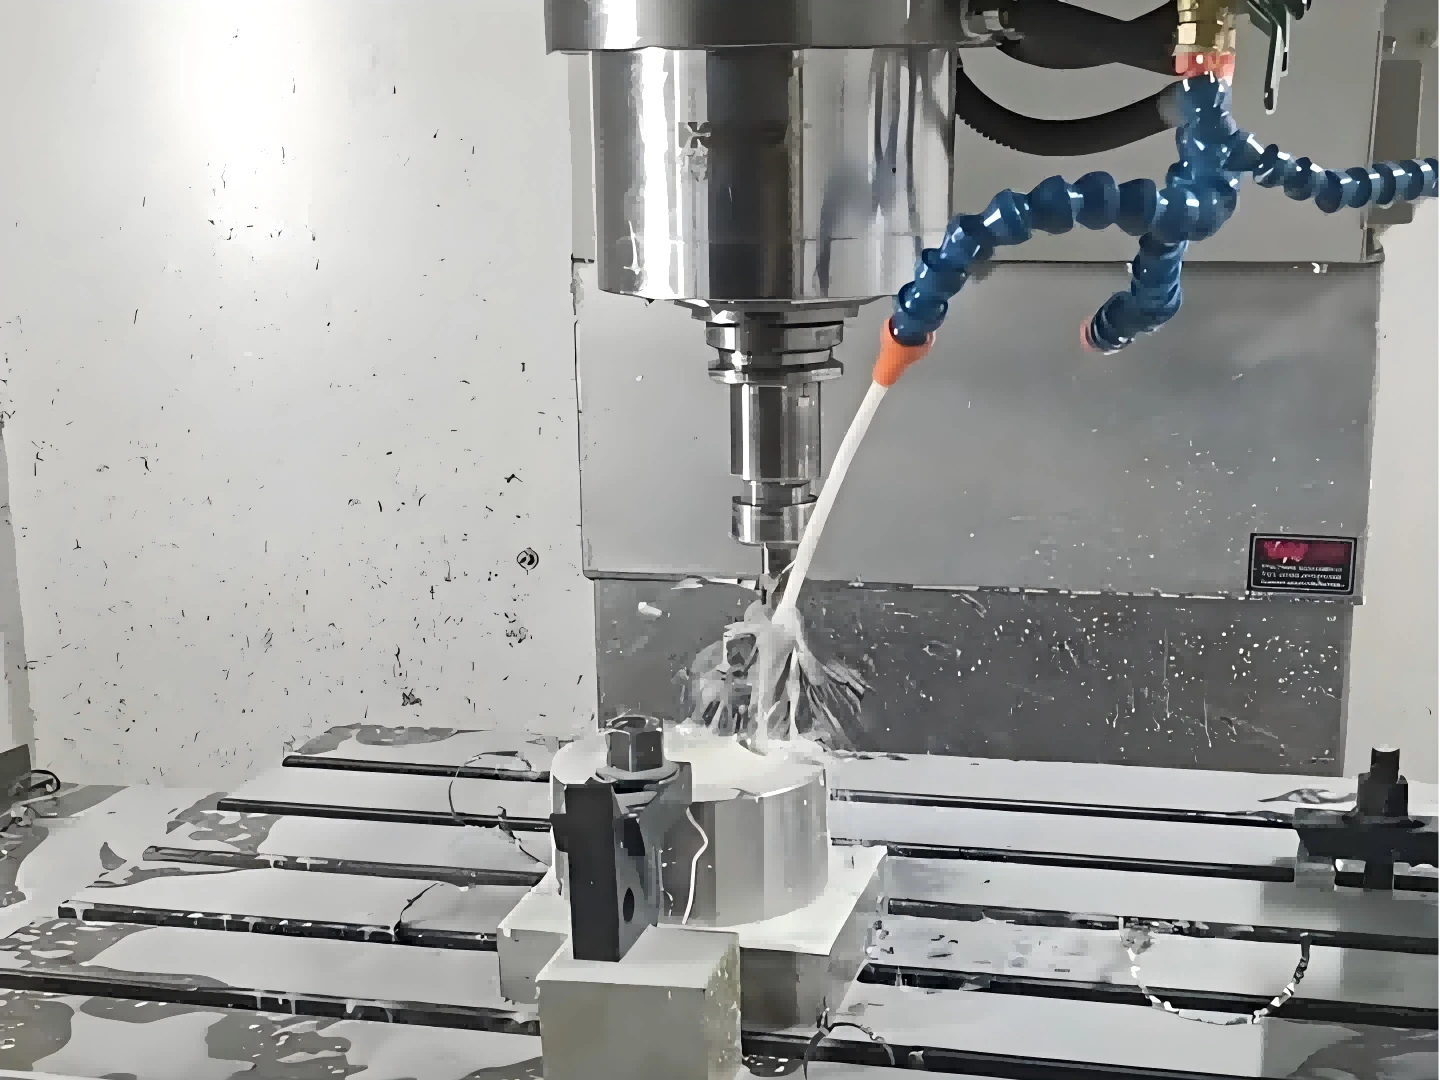
Sejarah dan evolusi penggerudian CNC
1950-an-1960s: Permulaan
Mesin CNC pertama muncul pada tahun 1950 -an, dilahirkan dari kerjasama antara MIT dan Tentera Udara AS. Mesin penggerudian CNC awal menggunakan kad punch untuk pengaturcaraan dan sistem besar, mahal terhad kepada aplikasi ketenteraan dan aeroangkasa.
1970-an-1990s: Pengkomersialan
Memandangkan teknologi komputer maju, penggerudian menjadi lebih mudah diakses oleh pembuatan arus perdana. Mikropemproses menggantikan kad punch, mengurangkan saiz mesin sambil meningkatkan keupayaan. Bahasa pengaturcaraan seperti Operasi Penggerudian CNC Standard G-Code.
2000-an-sekarang: Integrasi Digital
Sistem penggerudian CNC moden disatukan dengan perisian CAD/CAM, sambungan IoT, dan sistem automasi. Spindle berkelajuan tinggi, perkakas lanjutan, dan pengoptimuman yang didorong oleh AI telah membuat penggerudian lebih cepat, lebih tepat, dan lebih serba boleh daripada sebelumnya.
Prinsip teras penggerudian CNC
Bagaimana penggerudian CNC berfungsi
Penggerudian CNC beroperasi pada prinsip pergerakan automatik, kawalan komputer untuk meletakkan dan mengendalikan alat penggerudian dengan ketepatan yang melampau. Proses ini bermula dengan reka bentuk digital, biasanya dibuat dalam perisian CAD, yang kemudiannya ditukar menjadi kod boleh dibaca mesin (G-code atau M-Code) melalui perisian CAM.
Kod ini mengandungi arahan yang tepat untuk setiap aspek operasi penggerudian: di mana untuk menggerudi, kedalaman setiap lubang, kelajuan gerudi, kadar suapan, dan sebarang perubahan alat yang diperlukan. Pengawal CNC menafsirkan kod ini dan mengarahkan paksi mesin (biasanya x, y, dan z) untuk bergerak dengan sewajarnya.
Semasa penggerudian CNC, bahan kerja tetap tidak bergerak manakala bit gerudi bergerak di sepanjang paksi berganda, atau sebaliknya, bergantung kepada konfigurasi mesin. Sensor terus memantau proses, membuat pelarasan masa nyata untuk memastikan ketepatan dan mencegah kerosakan alat.
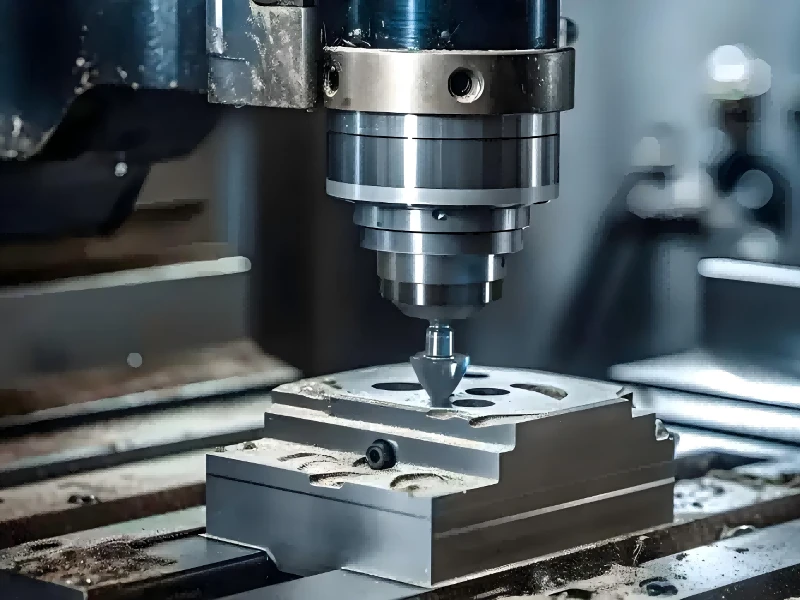
Sistem kawalan berangka
Jantung mana -mana mesin penggerudian adalah sistem kawalan berangka, yang menerjemahkan arahan digital ke dalam pergerakan mekanikal. Sistem ini terdiri daripada:
Unit Pemprosesan Pusat (CPU) yang melaksanakan arahan program
Penyimpanan Memori untuk Fail dan Parameter Program
Antara muka input/output untuk komunikasi dengan komponen mesin
Pengawal paksi yang menguruskan pergerakan motor dengan ketepatan yang melampau
Sistem maklum balas yang memastikan ketepatan kedudukan
Pengaturcaraan untuk penggerudian CNC
Program penggerudian CNC menentukan setiap aspek operasi penggerudian. Pengaturcaraan moden melibatkan:
Penciptaan reka bentuk CAD bahagian geometri
Perisian cam yang menghasilkan strategi alat dan pemesinan
Generasi G-code khusus untuk operasi penggerudian
Simulasi program untuk mengesan kesilapan yang berpotensi
Pengoptimuman parameter untuk jenis bahan dan alat
Pergerakan paksi dalam penggerudian CNC
Mesin penggerudian CNC menggunakan pelbagai paksi untuk mencapai corak lubang kompleks:
Paksi X: Pergerakan mendatar (kiri/kanan)
Paksi y: pergerakan mendatar (ke hadapan/mundur)
Paksi Z: Pergerakan menegak (atas/bawah) untuk kedalaman penggerudian
Paksi tambahan (a, b, c) untuk pergerakan putaran dalam sistem lanjutan
Kawalan jalan berterusan untuk pergerakan yang lancar dan tepat antara lubang
Kadar suapan dan kawalan kelajuan
Parameter kritikal dalam penggerudian yang menentukan kualiti dan kecekapan:
Kelajuan gelendong: putaran seminit (rpm) bit gerudi
Kadar suapan: kelajuan di mana gerudi maju ke dalam bahan
Beban cip: Jumlah bahan yang dikeluarkan setiap gigi setiap revolusi
Kitaran penggerudian peck untuk membersihkan cip dalam penggerudian lubang dalam
Sistem kawalan penyesuaian yang menyesuaikan parameter dalam masa nyata
Penggerudian CNC vs penggerudian tradisional
| Ciri | Penggerudian CNC | Penggerudian tradisional |
|---|---|---|
| Ketepatan | ± 0.001mm hingga ± 0.01mm biasa | ± 0.1mm hingga ± 0.5mm biasa |
| Kebolehulangan | Sangat tinggi (98%+ konsistensi) | Bergantung pada kemahiran pengendali |
| Kerumitan | Mengendalikan corak kompleks dan permukaan 3D | Terhad kepada corak manual yang mudah |
| Kecekapan | Throughput tinggi dengan masa persediaan yang minimum | Lebih perlahan dengan perubahan persediaan yang kerap |
| Kemahiran pengendali | Memerlukan Pengaturcaraan dan Pengetahuan CNC | Memerlukan ketangkasan dan pengalaman manual |
| Kos | Pelaburan awal yang lebih tinggi, kos per unit yang lebih rendah | Pelaburan awal yang lebih rendah, kos per unit yang lebih tinggi |
Peralatan dan komponen penggerudian CNC
Sistem penggerudian CNC terdiri daripada beberapa komponen utama yang bekerjasama untuk memberikan hasil yang tepat dan konsisten. Memahami setiap bahagian membantu mengoptimumkan prestasi dan menyelesaikan masalah.
Komponen utama mesin penggerudian CNC
Setiap sistem penggerudian CNC mengintegrasikan komponen mekanikal, elektrik, dan perisian ke dalam unit kohesif yang direka untuk holemaking ketepatan.
Unit kawalan
"Otak" sistem penggerudian yang melaksanakan arahan yang diprogramkan
Perhimpunan Spindle
Komponen berputar yang memegang dan memacu alat penggerudian
Meja kerja
Permukaan yang memegang bahan kerja semasa operasi penggerudian
Penukar alat
Sistem automatik untuk menukar antara alat penggerudian yang berbeza
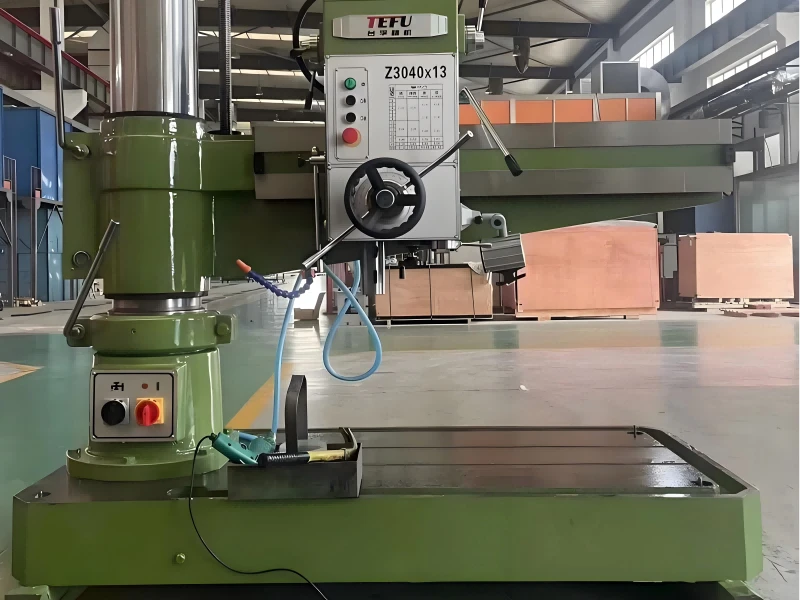
Jenis mesin penggerudian CNC
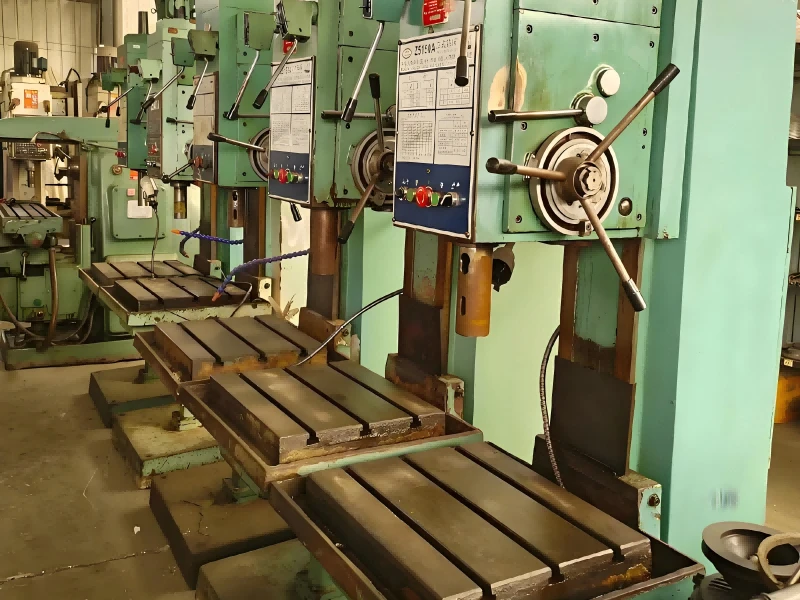
Mesin penggerudian CNC menegak
Mempunyai gelendong berorientasikan menegak, mesin-mesin ini sesuai untuk penggerudian tujuan umum. Kerja itu tetap bergerak di atas meja manakala gelendong bergerak secara menegak untuk membuat lubang.
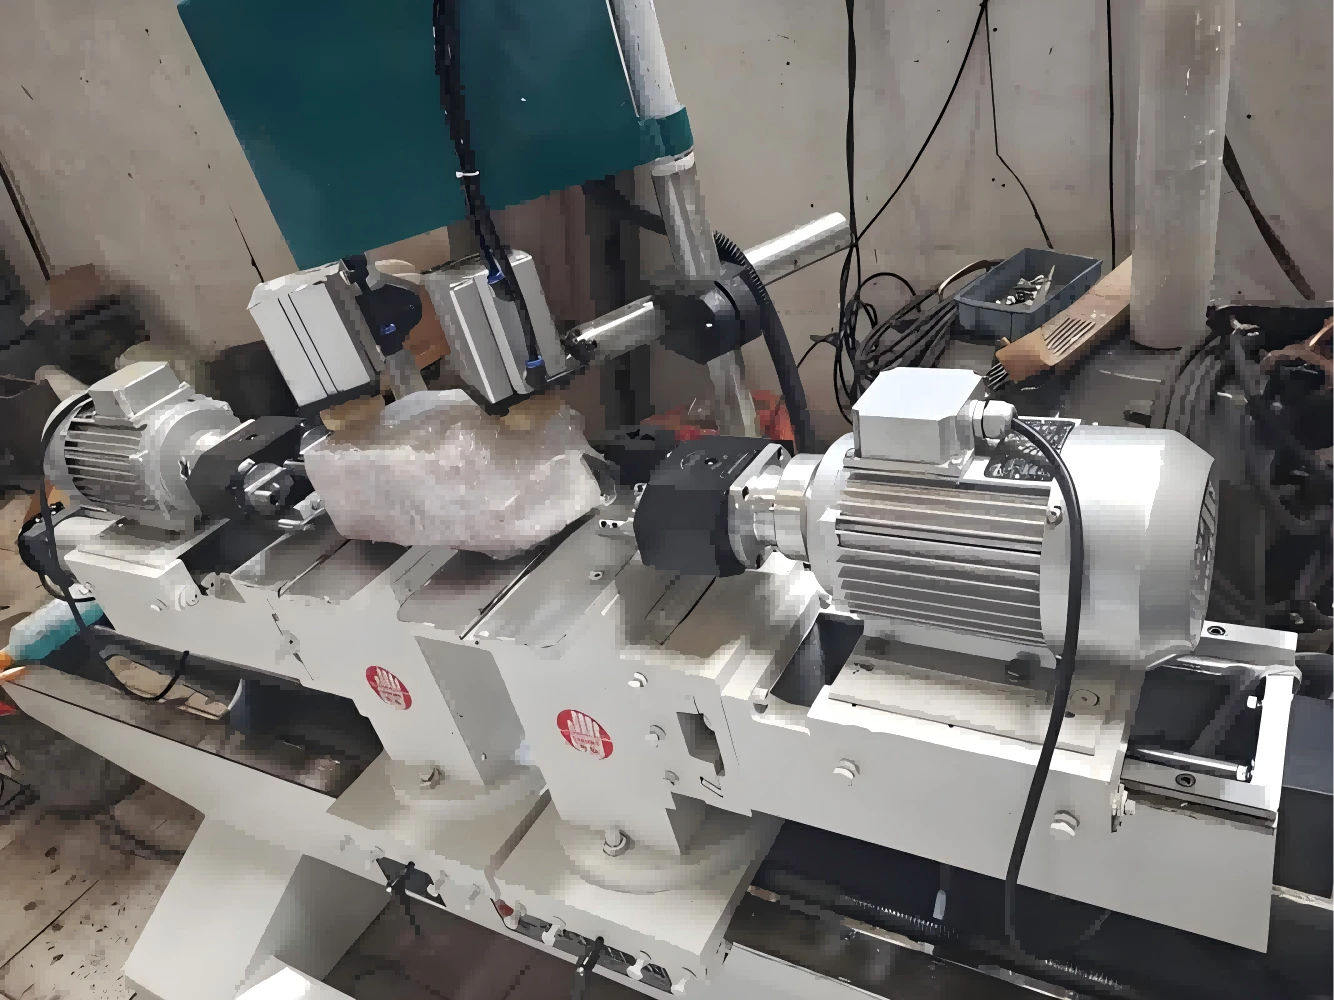
Mesin penggerudian CNC mendatar
Dengan gelendong berorientasikan mendatar, mesin -mesin ini cemerlang dalam penggerudian ke dalam bahan kerja besar dan berat. Spindle tetap bergerak sementara meja bergerak untuk meletakkan bahan kerja.

Pusat Penggerudian dan Pengetuk CNC
Mesin serba boleh yang menggabungkan penggerudian dengan keupayaan mengetuk. Mereka mempunyai penukar alat automatik dan gelendong berkelajuan tinggi untuk pengeluaran lubang berulir yang cekap.
Alat dan aksesori penggerudian CNC
Bit gerudi untuk penggerudian CNC
Pilihan bit gerudi adalah kritikal untuk penggerudian yang berjaya, dengan pelbagai jenis yang direka untuk bahan dan aplikasi tertentu:
Latihan Twist
Jenis yang paling biasa untuk penggerudian umum, yang menampilkan seruling heliks untuk mengeluarkan cip
Latihan tengah
Digunakan untuk membuat titik permulaan untuk penggerudian yang tepat, mencegah pengembaraan gerudi
Latihan tempat
Buat kelebihan chamfered di pintu masuk lubang untuk mengira skru dalam penggerudian CNC
Latihan lubang dalam
Alat khusus untuk lubang penggerudian dengan nisbah kedalaman-ke-diameter melebihi 10: 1
Latihan yang boleh diindeks
Ciri sisipan karbida yang boleh diganti untuk operasi penggerudian volum tinggi

Peralatan tambahan

Bahan alat untuk penggerudian CNC
| Bahan alat | Kekerasan | Terbaik untuk | Suhu maksimum | Kos |
|---|---|---|---|---|
| Keluli berkelajuan tinggi (HSS) | 58-65 HRC | Kayu, plastik, logam lembut | 540 darjah (1000 darjah F) | $ |
| Kobalt Steel | 63-65 HRC | Keluli tahan karat, aloi keras | 650 darjah (1200 darjah F) | $$ |
| Karbida | 75-85 HRC | Penggerudian logam CNC tinggi | 1000 darjah (1830 darjah f) | $$$ |
| Seramik | 85-90 HRC | Keluli keras, besi tuang | 1600 darjah (2900 darjah F) | $$$$ |
| CBN (nitrida boron padu) | 90-95 HRC | Superalloys, bahan keras | 1370 darjah (2500 darjah F) | $$$$$ |
Proses penggerudian CNC
Penggerudian CNC melibatkan aliran kerja yang sistematik dari reka bentuk ke bahagian selesai, memastikan ketepatan dan konsistensi dalam setiap lubang yang dibuat.
Reka bentuk dan perancangan
Proses penggerudian CNC bermula dengan mereka bentuk bahagian dalam perisian CAD, menentukan lokasi lubang, saiz, kedalaman, dan sebarang ciri khas seperti countersinks atau benang. Jurutera menentukan strategi penggerudian optimum berdasarkan jenis bahan, bahagian geometri, dan keperluan pengeluaran.
Tahap ini termasuk memilih bit gerudi yang sesuai, mengira suapan dan kelajuan, dan merancang urutan operasi untuk meminimumkan perubahan alat dan mengoptimumkan kecekapan penggerudian.

Pengaturcaraan
Reka bentuk CAD diimport ke dalam perisian CAM, yang menukarkan reka bentuk menjadi program penggerudian CNC. Perisian ini menjana alat toolpaths, mengira parameter pemotongan optimum, dan membuat arahan G-code yang dapat difahami oleh mesin CNC.
Pengaturcara mensimulasikan proses penggerudian untuk memeriksa kemungkinan perlanggaran, mengoptimumkan laluan alat, dan memastikan penyingkiran bahan yang cekap sebelum program dipindahkan ke pengawal mesin.

Persediaan Mesin
Mesin penggerudian CNC disediakan untuk operasi dengan memasang alat yang sesuai dalam alat penukar, menyediakan peranti pemegangan, dan memuatkan program. Pengendali mengesahkan alat alat, tetapkan offset kerja untuk menubuhkan sistem koordinat, dan memastikan aliran penyejuk yang betul.
Bahan diapit dengan selamat untuk mencegah pergerakan semasa penggerudian, yang boleh menjejaskan ketepatan. Lekapan boleh digunakan untuk memastikan kedudukan yang konsisten untuk pengeluaran batch.

Operasi penggerudian CNC
Mesin melaksanakan program penggerudian CNC, menggerakkan gelendong atau bahan kerja ke setiap lokasi lubang dengan kedudukan yang tepat. Bit gerudi berputar pada kelajuan yang diprogramkan dan memakan bahan untuk membuat lubang dengan diameter dan kedalaman yang konsisten.
Untuk lubang yang mendalam, penggerudian boleh menggunakan kitaran peck yang menarik balik gerudi secara berkala untuk membersihkan cip. Penyejuk digunakan secara berterusan untuk mengurangkan haba dan melincirkan permukaan pemotongan semasa penggerudian.

Pemeriksaan dan kawalan kualiti
Selepas penggerudian CNC, bahagian menjalani pemeriksaan untuk mengesahkan kedudukan lubang, saiz, dan penamat permukaan memenuhi spesifikasi. Menyelaras mesin pengukur (CMMS) atau komparator optik boleh digunakan untuk pengukuran yang tepat.
Kaedah Kawalan Proses Statistik (SPC) Menganalisis data penggerudian untuk mengenal pasti trend dan membuat penyesuaian sebelum masalah kualiti timbul, memastikan kualiti pengeluaran yang konsisten.

Parameter utama dalam penggerudian CNC
Kelajuan gelendong
Diukur dalam revolusi seminit (rpm), kelajuan gelendong menentukan berapa cepat bit gerudi berputar semasa penggerudian. Kelajuan optimum berbeza mengikut saiz bahan dan alat:
Aluminium: 1000-5000 rpm
Keluli: 300-1500 rpm
Keluli tahan karat: 200-1000 rpm
Kayu: 1000-3000 rpm
Kelajuan yang lebih tinggi dalam penggerudian CNC biasanya menghasilkan kemasan permukaan yang lebih baik tetapi memerlukan penyejuk yang betul.
Kadar suapan
Kelajuan di mana bit gerudi maju ke dalam bahan, biasanya diukur dalam milimeter seminit (mm/min) atau inci seminit (IPM) dalam penggerudian CNC:
Dikira berdasarkan kekerasan bahan dan saiz gerudi
Umumnya berkisar antara 25-500 mm/min
Suapan yang lebih rendah untuk bahan keras dalam penggerudian
Suapan yang lebih tinggi untuk bahan yang lebih lembut
Kadar suapan secara langsung mempengaruhi pembentukan cip dan kehidupan alat dalam penggerudian CNC.
Kawalan kedalaman
Pengurusan mendalam yang tepat adalah kritikal dalam penggerudian CNC untuk mengelakkan kerosakan bahan kerja dan memastikan fungsi sebahagian:
Dikawal melalui kedudukan paksi z dengan resolusi 0.001mm
Penggerudian peck untuk lubang dalam (kedalaman> diameter 3x)
Perhentian kedalaman dan sensor menghalang penggerudian
Melalui lubang memerlukan bahan sokongan untuk mengelakkan buruan
Mesin penggerudian CNC moden menawarkan pelbagai kaedah penetapan kedalaman untuk fleksibiliti.
Penyejuk dan pelinciran
Penting untuk mengekalkan kehidupan alat dan kualiti lubang dalam penggerudian CNC:
Sistem penyejuk banjir untuk penggerudian umum
Penyejuk kabut untuk operasi berkelajuan tinggi
Penyejuk berasaskan minyak untuk logam ferus
Penyejuk larut air untuk logam aluminium dan bukan ferum
Penyejukan udara untuk aplikasi kayu dan plastik tertentu
Pemilihan penyejuk yang betul mengurangkan geseran dan menghilangkan haba dari zon penggerudian CNC.
Teknik penggerudian CNC biasa
Penggerudian tempat
Teknik penggerudian persediaan yang mencipta lekukan kecil untuk membimbing bit gerudi utama, mencegah bersiar -siar dan memastikan kedudukan lubang yang tepat. Biasanya menggunakan gerudi tempat 90 darjah atau 120 darjah.
Peck Drilling
Kaedah penggerudian untuk lubang dalam di mana gerudi menarik secara berkala untuk membersihkan cip, menghalang penyumbatan dan terlalu panas. Kedalaman Peck boleh diprogramkan berdasarkan kedalaman bahan dan lubang.
Countersinking dan counterboring
Operasi penggerudian khusus yang membuat ruang untuk kepala skru. Countersinking mencipta rehat kerucut, sambil menantang mencipta rehat silinder dengan bahagian bawah rata.
Interpolasi heliks
Teknik penggerudian lanjutan di mana pergerakan bulat digabungkan dengan suapan paksi z membuat lubang lebih besar daripada diameter gerudi, berguna untuk membuat lubang diameter besar yang tepat dalam penggerudian.
Mengetuk
Selalunya digabungkan dengan penggerudian, proses ini mewujudkan benang dalaman menggunakan paip. Mesin penggerudian moden menyegerakkan putaran spindle dengan kadar suapan untuk pembentukan benang yang tepat.
Penggerudian mikro
Penggerudian CNC khusus untuk lubang yang sangat kecil (kurang dari 1mm diameter) yang memerlukan kelajuan gelendong yang tinggi, persediaan tegar, dan kawalan yang tepat untuk mencegah kerosakan alat dalam aplikasi penggerudian halus.
Bahan dan aplikasi penggerudian CNC
Teknologi penggerudian CNC menyesuaikan diri dengan pelbagai bahan dan mencari aplikasi di hampir setiap industri pembuatan.
Bahan yang diproses dengan penggerudian CNC

Logam
Penggerudian CNC cemerlang dalam memproses semua jenis logam:
• Aluminium dan aloi
• Keluli (ringan, tahan karat, alat)
• Tembaga dan tembaga
• Titanium dan Superalloys
• besi tuang

Plastik
Pelbagai polimer dan plastik:
• Akrilik dan plexiglass
• Nilon dan polipropilena
• PVC dan ABS
• Mengintip dan plastik kejuruteraan
• Bahan komposit

Kayu dan komposit
Produk kayu semula jadi dan kejuruteraan:
• Kayu keras pepejal
• papan lapis dan mdf
• Papan partikel
• Bahan berlapis
• Komposit plastik kayu

Bahan khas
Bahan lanjutan yang memerlukan ketepatan:
• Seramik dan kaca
• Komposit serat karbon
• Fiberglass
• Grafit
• Bahan buih
Aplikasi industri penggerudian CNC

Pertumbuhan pasaran penggerudian CNC
Pasaran penggerudian global dijangka berkembang pada CAGR sebanyak 6.8% dari 2023 hingga 2030, didorong oleh peningkatan permintaan untuk komponen ketepatan dalam industri automotif, aeroangkasa, dan elektronik.

Aeroangkasa dan Pertahanan
Penggerudian CNC adalah kritikal dalam pembuatan aeroangkasa untuk membuat lubang ketepatan dalam komponen pesawat, bahagian enjin, dan unsur -unsur struktur. Industri ini menuntut ketepatan yang melampau (selalunya dalam ± 0.0005 ") dan kebolehulangan untuk komponen keselamatan kritikal.
Aplikasi termasuk penggerudian beribu -ribu lubang rivet dalam struktur sayap, mewujudkan saluran sistem bahan api yang tepat, dan komponen enjin kompleks pemesinan. Penggerudian bahan titanium dan komposit amat penting dalam reka bentuk pesawat moden untuk mengurangkan berat badan sambil mengekalkan kekuatan.
Industri automotif
Sektor automotif sangat bergantung pada penggerudian CNC untuk pengeluaran besar -besaran blok enjin, komponen penghantaran, bahagian casis, dan sistem brek. Penggerudian menyediakan kelajuan dan konsistensi yang diperlukan untuk pembuatan volum tinggi sambil mengekalkan toleransi yang ketat.
Pembuatan automotif moden menggunakan pusat penggerudian yang diintegrasikan ke dalam talian pengeluaran, selalunya dengan pemuatan/pemunggahan robot untuk operasi berterusan. Aplikasi berkisar dari lubang bolt mudah ke petikan minyak kompleks di blok enjin, di mana penggerudian ketepatan memastikan pelinciran dan prestasi yang betul.
Pembuatan elektronik dan PCB
Pembuatan elektronik bergantung kepada penggerudian untuk membuat lubang yang tepat di papan litar bercetak (PCB), di mana lubang kecil dan lubang pemasangan mesti diposisikan dengan tepat pada pecahan milimeter.
Teknologi penggerudian CNC mikro mencipta lubang sekecil 0.05mm dalam PCB, membolehkan pengurangan peranti elektronik. Mesin penggerudian untuk elektronik sering mempunyai spindle berkelajuan tinggi (sehingga 150,000 rpm) dan sistem penglihatan untuk penjajaran, memastikan pendaftaran sempurna antara lapisan dalam PCB berbilang lapisan.
Pembinaan dan jentera berat
Dalam pembuatan peralatan pembinaan, penggerudian CNC menghasilkan lubang besar, tepat dalam komponen struktur, manifold hidraulik, dan bahagian jentera tugas berat. Aplikasi ini sering memerlukan penggerudian CNC bahan tebal dan lubang diameter besar.
Sistem penggerudian untuk sektor ini biasanya lebih besar, dengan keupayaan tork yang lebih tinggi untuk mengendalikan plat keluli tebal dan ahli struktur. Ramai yang menggabungkan kepala pelbagai spindle untuk penggerudian serentak pelbagai lubang, meningkatkan produktiviti untuk komponen besar.
Pembuatan peranti perubatan
Pengeluaran peranti perubatan memerlukan ketepatan yang luar biasa dalam penggerudian, sering bekerja dengan bahan eksotik seperti titanium, keluli tahan karat, dan plastik gred perubatan untuk instrumen, implan, dan peralatan diagnostik.
Penggerudian CNC mencipta lubang yang tepat dalam alat pembedahan, skru tulang, dan komponen implan di mana ketepatan dimensi secara langsung memberi kesan kepada keselamatan pesakit dan prestasi peranti. Industri perubatan juga menggunakan penggerudian mikro untuk laluan cecair kecil dalam peralatan diagnostik dan sistem penghantaran dadah.
Faedah penggerudian CNC di seluruh industri
Ketepatan unggul
Penggerudian mencapai toleransi yang ketat ± 0.001mm, memastikan bahagian sesuai dengan sempurna dan berfungsi seperti yang direka di semua aplikasi.
Kebolehulangan yang luar biasa
Penggerudian CNC menghasilkan hasil yang sama di ribuan bahagian, kritikal untuk pengeluaran besar -besaran dan pembuatan barisan pemasangan.
Peningkatan produktiviti
Penggerudian CNC automatik beroperasi lebih cepat dan lebih lama daripada kaedah manual, dengan masa persediaan yang dikurangkan antara pekerjaan dan downtime minimum.
Fleksibiliti
Penggerudian menyesuaikan diri dengan pelbagai bahan dan jenis lubang, dari penggerudian mikro dalam elektronik ke lubang diameter besar dalam keluli struktur.
Kecekapan kos
Walaupun pelaburan awal lebih tinggi, penggerudian mengurangkan kos buruh, sisa bahan, dan kerja semula berbanding dengan kaedah penggerudian manual.
Keupayaan kompleks
Penggerudian mengendalikan corak lubang kompleks, sudut, dan kedalaman yang mustahil atau tidak praktikal dengan teknik manual.
Kemajuan terkini dalam penggerudian CNC
Teknologi penggerudian CNC terus berkembang, menggabungkan bahan -bahan baru, perisian, dan inovasi perkakasan untuk memenuhi perkilangan yang semakin meningkat dEmands.

Integrasi Pembelajaran AI dan Mesin
Kecerdasan buatan sedang mengubah penggerudian dengan membolehkan penyelenggaraan ramalan, kawalan penyesuaian, dan pengoptimuman proses. Algoritma AI menganalisis data sensor dari operasi penggerudian ke:
Mengesan alat pakaian sebelum kegagalan berlaku
Mengoptimumkan suapan dan kelajuan dalam masa nyata
Meramalkan dan mencegah pertembungan yang berpotensi
Mengimbangi variasi bahan semasa penggerudian
Terus memperbaiki proses berdasarkan data sejarah
Sistem pembelajaran mesin kini boleh menjana program penggerudian yang optimum secara automatik dari model CAD, mengurangkan masa pengaturcaraan dan meningkatkan kecekapan toolpath.

Teknologi Spindle Berkelajuan Tinggi
Kemajuan terkini dalam reka bentuk gelendong telah mendorong kelajuan penggerudian ke ketinggian baru, dengan sistem moden mencapai:
Spindle mempercepatkan sehingga 150,000 rpm untuk penggerudian mikro
Baki yang lebih baik dan getaran berkurang pada kelajuan tinggi
Kestabilan haba untuk prestasi yang konsisten dalam jangka masa panjang
Sistem Spindle Perubahan Pantas Untuk Masa Persediaan Dikurangkan
Sensor bersepadu untuk pemantauan masa nyata mengenai keadaan penggerudian
Spindle berkelajuan tinggi ini membolehkan kadar penyingkiran bahan yang lebih cepat dalam penggerudian CNC sambil mengekalkan ketepatan, meningkatkan produktiviti untuk kedua-dua aplikasi pengeluaran mikro dan besar-besaran.
Teknik penggerudian CNC yang inovatif
Penggerudian CNC yang dibantu oleh laser
Menggabungkan teknologi laser dengan penggerudian tradisional, kaedah ini memanaskan bahan di lokasi penggerudian, mengurangkan daya pemotongan dan memanjangkan hayat alat.
Terutama berkesan untuk bahan-bahan keras seperti seramik dan superalloys, penggerudian dibantu laser dapat meningkatkan kadar suapan sebanyak 30-50% sambil meningkatkan kualiti lubang.
Perkhidmatan penyesuaian produk
Teknik inovatif ini menggunakan nitrogen cecair atau karbon dioksida untuk menyejukkan zon pemotongan semasa penggerudian, mengurangkan suhu dengan beratus -ratus darjah.
Penyejukan kriogenik memanjangkan hayat alat sebanyak 200-300% dalam bahan-bahan yang sukar ke mesin, meningkatkan kemasan permukaan, dan mengurangkan tekanan sisa dalam aplikasi penggerudian.
Perkhidmatan sampel percuma
Sistem 5 paksi maju membolehkan penggerudian CNC pada sudut kompaun tanpa meletakkan semula bahan kerja, membuka kemungkinan baru untuk geometri bahagian yang kompleks.
Teknologi ini menghapuskan pelbagai persediaan, mengurangkan kos fixturing, dan meningkatkan ketepatan dalam penggerudian komponen aeroangkasa, acuan, dan perhimpunan kompleks.
Integrasi Digital dan Industri 4.0
Mesin penggerudian CNC menjadi komponen utama di kilang pintar, yang disambungkan ke sistem pembuatan yang lebih luas melalui prinsip Industri 4.0:
Sambungan IoT
Mesin penggerudian CNC menghantar data prestasi masa nyata ke sistem pemantauan berpusat untuk pengawasan dan pengoptimuman jauh.
Pengaturcaraan berasaskan awan
Program penggerudian CNC disimpan dan diuruskan di awan, membolehkan akses dari mana -mana dan memudahkan kawalan versi.
Kembar digital
Replika maya sistem penggerudian membolehkan simulasi, ujian, dan pengoptimuman sebelum pengeluaran fizikal bermula.
Barisan pengeluaran bersepadu
Mesin penggerudian berkomunikasi dengan peralatan lain di barisan pengeluaran untuk aliran kerja lancar dan pengendalian bahan automatik.

Trend masa depan dalam penggerudian CNC
Pengurangan dan penggerudian mikro
Oleh kerana elektronik dan peranti perubatan terus mengecut, teknologi penggerudian akan maju untuk menghasilkan lubang yang lebih kecil-potensi hingga ke 0.01mm diameter-dengan ketepatan yang melampau. Bahan alat baru dan reka bentuk gelendong akan membolehkan keupayaan penggerudian mikro ini.
Peningkatan automasi
Sistem penggerudian masa depan akan menampilkan autonomi yang lebih besar, dengan pemuatan/pemunggahan robot, perubahan alat automatik, dan keupayaan penentukuran diri. Pembuatan lampu di mana penggerudian beroperasi 24/7 dengan intervensi manusia yang minimum-akan menjadi lebih biasa.
Amalan penggerudian CNC yang mampan
Kebimbangan alam sekitar akan memacu pembangunan mesin penggerudian yang lebih cekap tenaga, sistem kitar semula penyejuk, dan bahan alat dengan jangka hayat yang lebih lama. Teknik penggerudian kering yang menghilangkan penyejuk sepenuhnya akan mendapat penggunaan yang lebih luas untuk aplikasi tertentu.
Pemprosesan bahan lanjutan
Oleh kerana bahan -bahan baru seperti komposit graphene, busa logam, dan seramik lanjutan memasuki pembuatan, teknologi penggerudian akan mengubah teknik khusus untuk memproses bahan -bahan ini dengan cekap sambil mengekalkan ketepatan dan kualiti.
Penyelesaian akhir
CNC Drilling SafetySessential langkah berjaga -jaga untuk operasi yang selamat
Peralatan Perlindungan Peribadi
Sentiasa memakai cermin mata keselamatan, perlindungan pendengaran, dan pakaian yang sesuai semasa operasi penggerudian.
Penjaga mesin
Pastikan semua pengawal keselamatan berada di tempat dan berfungsi sebelum memulakan penggerudian.
Pengesahan program
Sentiasa mensimulasikan program penggerudian untuk memeriksa perlanggaran yang berpotensi sebelum menjalankannya.
Berhenti kecemasan
Ketahui lokasi butang berhenti kecemasan dan cara menggunakannya semasa kecemasan penggerudian CNC.
Pengendalian bahan
Gunakan teknik atau peralatan mengangkat yang betul untuk bahan kerja berat dalam persediaan penggerudian.
Latihan semulaquirements
Hanya kakitangan terlatih yang harus mengendalikan peralatan penggerudian selepas pensijilan yang betul.
Penyelenggaraan penggerudian CNC
Menjaga peralatan anda dalam keadaan teratas
Penyelenggaraan harian
Pembentukan cip bersih dari kawasan penggerudian
Periksa tahap dan kualiti penyejuk
Periksa pemegang alat untuk kerosakan
Sahkan operasi ciri keselamatan yang betul
Penyelenggaraan mingguan
Guideways pelincir dan bahagian yang bergerak
Periksa gelendong untuk bunyi atau getaran yang luar biasa
Menentukur pengukuran kedalaman penggerudian
Penyelenggaraan bulanan/tahunan
Ganti penapis dalam sistem penyejuk
Lakukan pemeriksaan penjajaran gelendong
Sahkan ketepatan kedudukan paksi
Perkhidmatan profesional komponen kritikal
Penyelesaian masalah penggerudian CNC
Isu dan penyelesaian biasa
Kualiti lubang yang lemah
Punca dan penyelesaian yang mungkin:
- Alat membosankan: ganti atau mengasah bit gerudi
- Kelajuan/suapan yang tidak betul: Laraskan parameter penggerudian
- Penyejuk yang tidak mencukupi: Periksa sistem penghantaran penyejuk
Kerosakan alat
Punca dan penyelesaian yang mungkin:
- Kadar suapan yang berlebihan: Kurangkan makanan dalam program penggerudian
- Tempat Keras Bahan: Kelajuan Spindle Perlahan buat sementara waktu
- Runout Chuck: Periksa dan laraskan Pemegang Alat
Kedudukan lubang yang tidak tepat
Punca dan penyelesaian yang mungkin:
- Gerakan Kerja: Meningkatkan Pengapit untuk Pengeboran CNC
- Penentukuran mesin: Lakukan penentukuran paksi
- Ralat Program: Sahkan koordinat penggerudian CNC
Getaran yang berlebihan
Punca dan penyelesaian yang mungkin:
- Komponen longgar: ketatkan semua pengikat
- Spindle tidak seimbang: Periksa baki gelendong
- Parameter yang tidak betul: Mengoptimumkan kelajuan penggerudian/suapan
Isu pemindahan cip
Punca dan penyelesaian yang mungkin:
- Penyejuk yang tidak mencukupi: Meningkatkan aliran penyejuk
- Pecking yang tidak betul: Laraskan kitaran peck penggerudian
- Geometri Alat Salah: Gunakan gerudi dengan pengapungan yang lebih baik
Soalan yang sering ditanya mengenai penggerudian CNC

Apakah perbezaan antara penggerudian CNC dan penggilingan CNC?
Walaupun kedua -duanya adalah proses pembuatan subtractive, penggerudian CNC direka khusus untuk membuat lubang, menggunakan alat pemotongan berputar yang bergerak ke dalam bahan. Pengilangan CNC lebih serba boleh, menggunakan alat berputar yang boleh bergerak bersama -sama dengan pelbagai paksi untuk mengeluarkan bahan dari pelbagai sudut, mewujudkan bentuk dan ciri -ciri yang kompleks di luar lubang sahaja. Mesin penggerudian CNC sering mempunyai konfigurasi yang lebih mudah yang memberi tumpuan kepada penciptaan lubang, sementara mesin penggilingan menawarkan lebih banyak keupayaan pergerakan paksi.
Betapa tepatnya penggerudian CNC berbanding penggerudian manual?
Penggerudian menawarkan ketepatan yang jauh lebih tinggi daripada penggerudian manual. Walaupun penggerudian manual biasanya mencapai toleransi ± 0.1mm hingga ± 0.5mm, penggerudian boleh secara konsisten memegang toleransi ± 0.001mm hingga ± 0.01mm, bergantung kepada ketepatan dan persediaan mesin. Di samping itu, penggerudian CNC memberikan kebolehulangan yang jauh lebih baik, dengan hasil yang sama di ribuan lubang, sedangkan hasil penggerudian manual berbeza -beza berdasarkan kemahiran pengendali dan keletihan.
Faktor apa yang menentukan kelajuan optimum dan makanan untuk penggerudian CNC?
Beberapa faktor mempengaruhi kelajuan penggerudian dan kadar suapan, termasuk: bahan yang digerudi (kekerasan, ketangguhan, sifat terma), bahan bit gerudi dan salutan, diameter lubang dan kedalaman, dan keupayaan mesin. Bahan -bahan yang lebih keras secara amnya memerlukan kelajuan dan suapan yang lebih perlahan dalam penggerudian, sementara bahan -bahan yang lebih lembut dapat digerudi lebih cepat. Latihan diameter yang lebih kecil dalam penggerudian memerlukan kelajuan yang lebih tinggi tetapi suapan yang lebih rendah, manakala latihan yang lebih besar beroperasi pada kelajuan yang lebih rendah dengan suapan yang lebih tinggi. Ketersediaan penyejuk dan salutan alat juga memberi kesan kepada parameter optimum.
Bolehkah penggerudian CNC membuat lubang pada sudut?
Ya, penggerudian boleh membuat lubang di pelbagai sudut, bergantung pada konfigurasi mesin. Mesin penggerudian 3 paksi asas boleh menggerudi lubang bersudut dengan memiringkan bahan kerja menggunakan lekapan, walaupun ini memerlukan persediaan yang teliti. Mesin penggerudian 4 paksi dan 5 paksi yang lebih maju boleh meletakkan spindle pada sudut kompaun berbanding dengan bahan kerja, yang membolehkan lubang bersudut kompleks tanpa meletakkan semula bahan. Keupayaan ini sangat berharga dalam aplikasi aeroangkasa dan pembuatan acuan di mana penggerudian lubang bersudut adalah perkara biasa.
Berapa lamakah alat penggerudian CNC yang tipikal?
Kehidupan alat dalam penggerudian berbeza -beza berdasarkan beberapa faktor: bahan yang digerudi, bahan alat, parameter pemotongan, penggunaan penyejuk, dan kedalaman lubang. Latihan kelajuan tinggi (HSS) untuk penggerudian mungkin bertahan untuk beratus-ratus lubang dalam aluminium tetapi hanya berpuluh-puluh dalam keluli tahan karat. Alat karbida boleh bertahan 5-10 kali lebih lama daripada HSS dalam aplikasi penggerudian yang sama. Dengan parameter dan penyejuk yang betul, latihan karbida mungkin mencapai 5,000-10,000 lubang dalam aluminium atau 1,000-3,000 lubang dalam keluli. Lapisan lanjutan seperti TIALN dapat memperluaskan kehidupan alat penggerudian dengan mengurangkan geseran dan pembentukan haba.
Apakah kedalaman maksimum yang dapat dicapai dengan penggerudian CNC?
Kedalaman maksimum untuk penggerudian CNC bergantung kepada keupayaan mesin, perkakas, dan bahan. Untuk penggerudian standard dengan latihan twist, kedalaman praktikal biasanya terhad kepada 3-5 kali diameter lubang menggunakan kaedah konvensional. Untuk lubang yang lebih dalam (sehingga 30 kali diameter atau lebih), teknik penggerudian khusus seperti penggerudian pistol atau penggerudian lubang dalam digunakan. Kaedah ini menggunakan alat khusus dengan saluran penyejuk dalaman dan sistem pemindahan cip, yang membolehkan penggerudian lubang lurus dalam bahan seperti keluli, titanium, dan superalloys untuk aplikasi seperti silinder hidraulik dan tong senjata api.